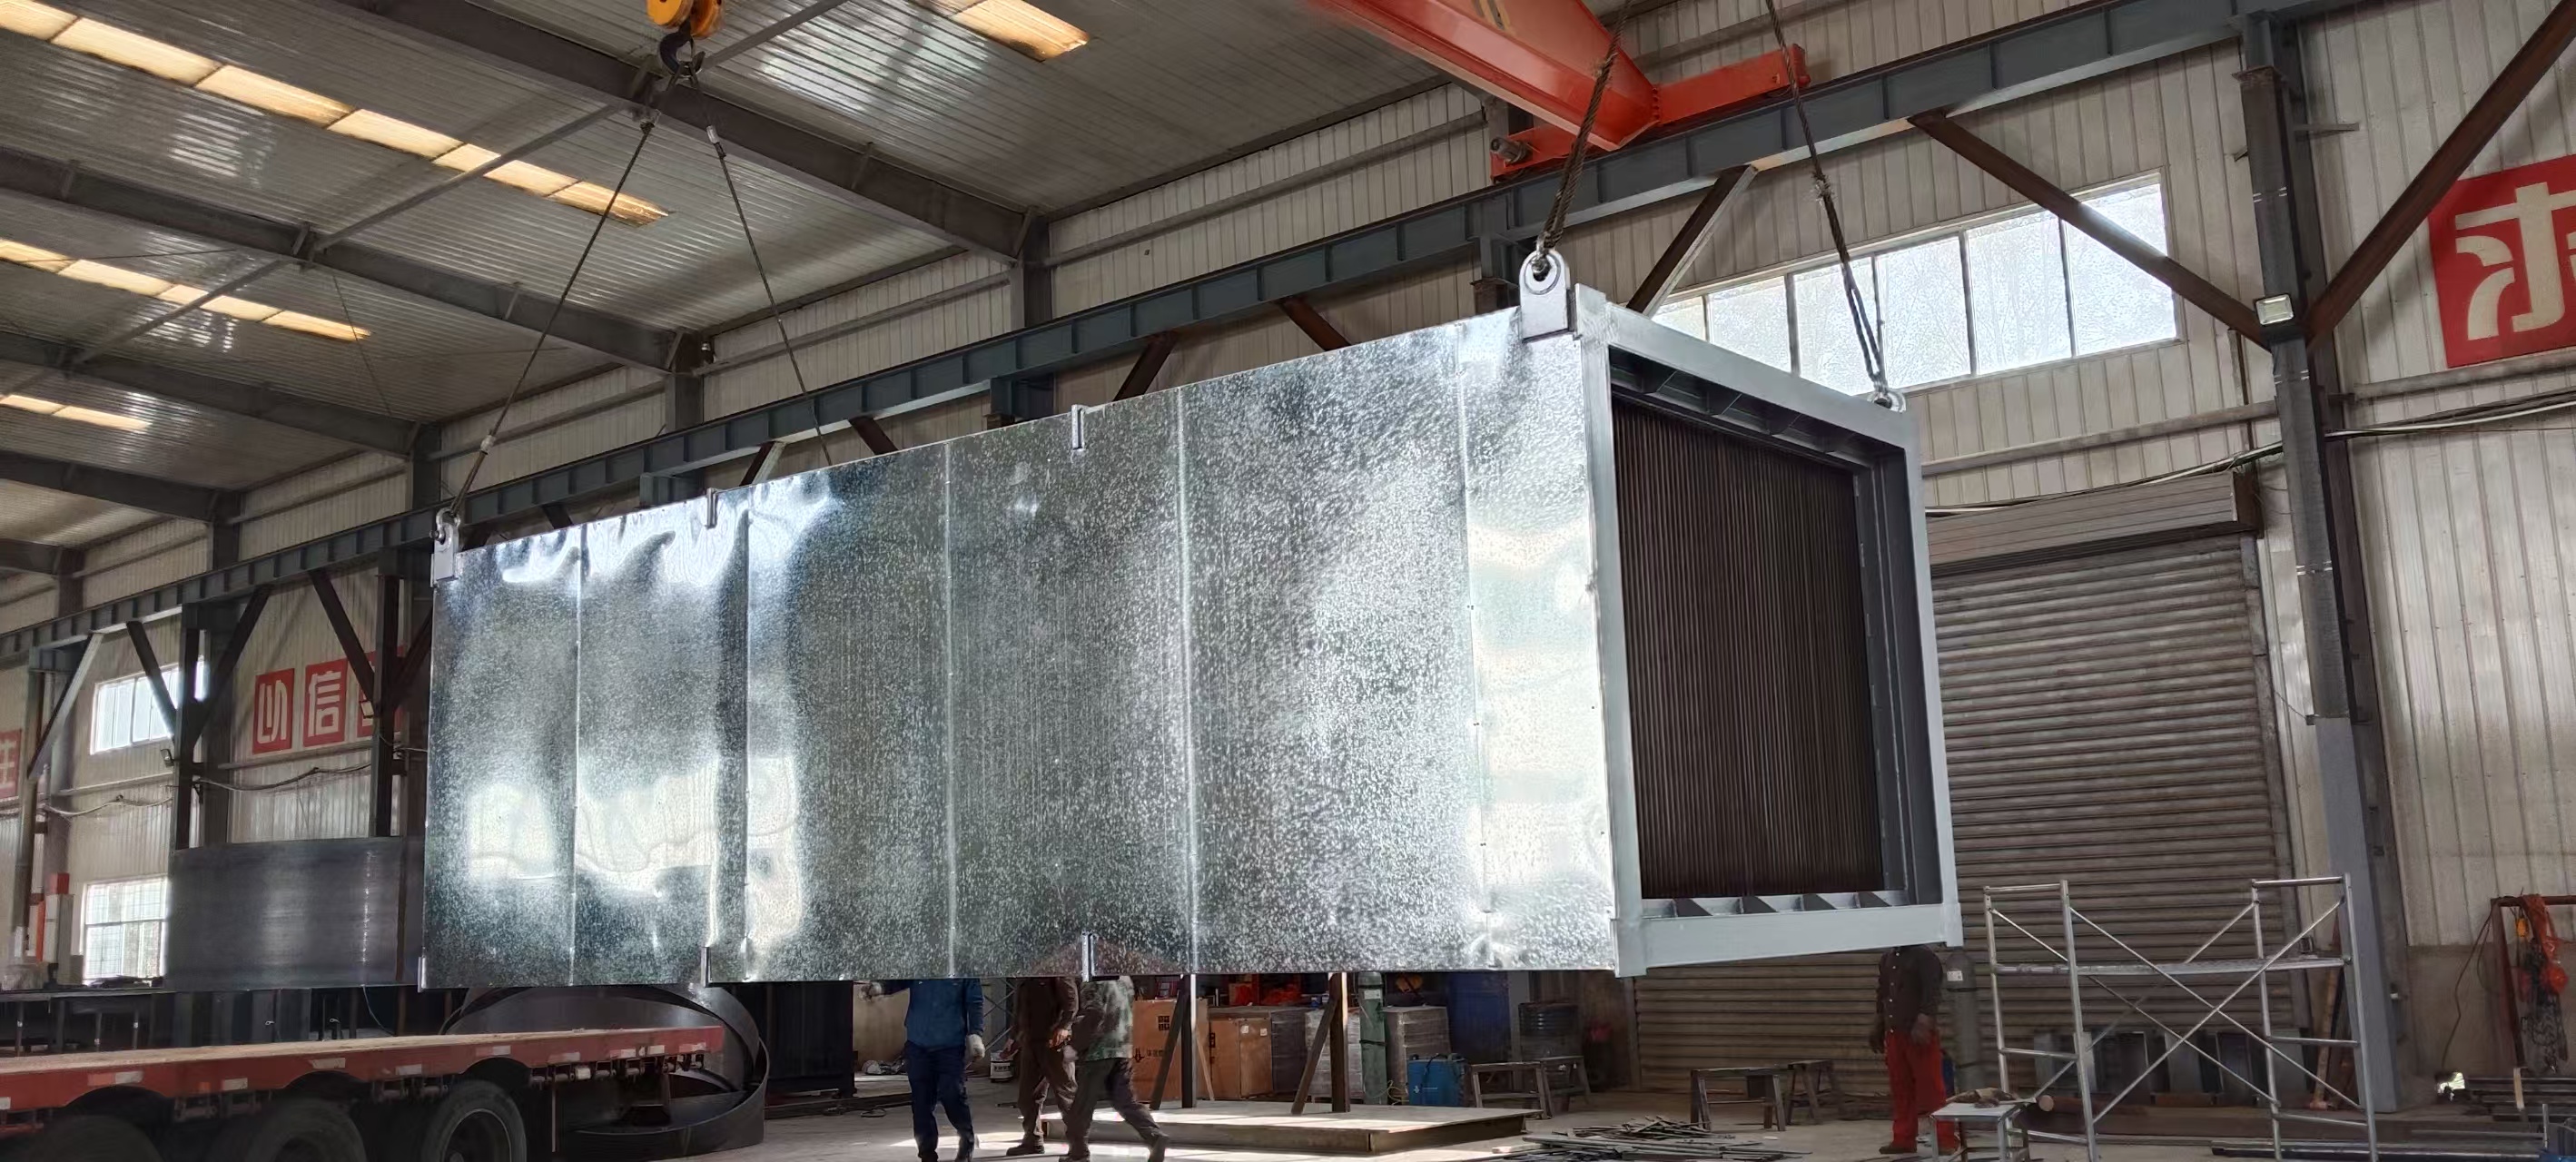
饲料烘干尾气换热器:为什么同一台设备,有的用三年、有的用半年
先说一个现象。
同样是买一台饲料烘干尾气换热器,同样装在烘干机排风管上,有的厂用了三年压差还稳在 900 Pa 上下,每季度冲一次水;有的厂装上两个月,风量掉了近一半,拆开一看,通道之间糊着一层灰白色的硬壳,抠都抠不动。最后设备报废,烘干机的产量也跟着掉。
差别不在 "会不会换热",换热计算是初中物理。差别在 "能不能一直换下去"。
这也是为什么这几年饲料行业装烘干尾气换热器,越来越多落到宽流道板式气气换热器这一类结构上。不是因为它效率最高,而是因为它在 "脏、湿、有腐蚀" 这三个条件同时出现的时候,还能撑得住。
一、先看清尾气里到底有什么
饲料制粒后的烘干,排出来的不是普通热空气。它大概是这个样子:
- 温度 85 到 110℃,相对湿度接近饱和,水蒸气含量远高于一般烘干工艺
- 粉尘细,粒径多在 10 微米以下,成分是淀粉、蛋白粉、糖蜜、少量油脂和药物添加剂粉末
- 含氨,因为饲料里加了氨基酸、尿素类添加剂;也含少量硫化物和有机酸
- 有异味,有微生物,偶尔还夹带细小的料粒
这四个特征凑到一起,麻烦就来了。饱和湿烟气碰到低于露点的壁温会冷凝,冷凝水里溶了氨和硫,pH 值能到 4 到 5,是酸性冷凝水。316L 在这种环境里也撑不了几年,碳钢一年就能看到麻点。更麻烦的是氨和 SO₃ 结合生成的硫酸氢铵,熔点低、粘性大,一粘在壁面上就变成一层壳,后面不断往上叠。
粉尘本来只是堵,遇水就变成 "胶"。板翅式换热器翅片间距通常只有 2 到 3 mm,饲料粉一旦在翅片根部吸湿成糊,两三周就能封死一个通道。
还有一个容易被忽略的点:烘干的热风是直接吹到饲料上的。换热器一旦串漏,尾气里的粉尘、异味、微生物就绕过壁面进了热风,等于把排出去的东西又喂回产品里。这条线在饲料行业不能踩。
二、为什么一路排除,最后剩下宽流道板式
市面上能用于气 - 气换热的就那么几类,我们拿饲料烘干尾气一条条试。
板翅式:传热效率高、体积小,但翅片间距小、通道窄,只吃干净气源。饲料烘干尾气用它,基本等于给自己埋一个两年内必爆的雷。这一条在饲料行业已经被验证过太多次了。
翅片管式:能用,但翅片间距要放大到 8 到 10 mm,管排数不能多,尽量做成单程直通。能高压水冲洗是优势,缺点是翅片根部仍然是积灰死角,冲洗频次高,而且管束前后排的换热能力不均匀。
热管式:冷热两侧被隔板完全分开,靠工质相变传热,天生不串漏,食品安全这条线上比较放心。但热管的清洗是个麻烦事,翅片段积灰后不容易冲干净;而且蒸发段壁温必须高于露点,设计上得留不少余量,回收量被压掉一块。
垫片式板式:这一类要单独说明,它和下面要讲的宽流道板式不是一回事。橡胶垫片耐温一般只到 100 到 150℃,酸性冷凝水会让 EPDM 溶胀老化,饲料尾气这种工况下几个月就开始渗漏,串漏风险直接踩到食品安全上。所以 "板式换热器不适合饲料烘干" 这句话,说的是垫片式,不是全焊接的。
全焊接宽流道板式:这就是最后剩下的那一类。它的板片是不锈钢板先用压机压成鼓包架构,再把两片板片正反组合、沿两侧边焊成一体,形成一个等距的封闭通道。这里的关键在工序:先成型、后焊接。通道的间距和截面形状由模具尺寸决定,焊完就是设计值,不需要靠吹胀去把通道撑开,板片也不会因为二次成型而减薄。板间名义间距 6 到 20 mm,常规段落在 6 到 12 mm,比板翅式的 2 到 3 mm 宽三四倍。整机没有一片橡胶垫片,全部靠焊缝密封。所以它同时具备了三件事:
- 通道宽。粉尘基本是 "流过" 而不是 "沉积",细料粒、糖蜜糊状物不容易在通道里挂住。这一条直接决定了它能活多久。
- 全焊接、无垫片。没有老化泄漏点,耐温能到 300℃ 以上,酸性冷凝水也泡不坏,串漏风险天然低。做得讲究的还会用双壁板结构,两层板之间留检测通道,一旦内漏能立刻发现。
- 板片光滑且可以竖着放。冷凝水沿着板面往下流,从底部排液口走掉,不会像翅片管那样在管排底部积成水膜,一积就是腐蚀的起点。
板片材质不是固定的,可以按工况定制。常规是 304 和 316L;氯离子高、腐蚀更狠的线可以上 2205 双相钢或者 254SMO;有盐雾、海边厂区、或者清洗剂用得多的场合,也有上钛板的。饲料烘干尾气里氨和硫化物浓度波动大的线,建议 316L 起步,别在 304 上省那点钱 ——304 在这种酸性冷凝水里点蚀很快,两三年就能看到穿孔。材质定到哪一档,取决于实测的尾气成分,不是看设备报价便宜不便宜。
三、宽流道板式用在饲料尾气上的几个设计细节
通道间距怎么定。 6 到 20 mm 这个范围里,饲料烘干尾气一般落 8 到 12 mm。粉尘细、糖蜜多的线取窄一档,含料粒和杂质的线放宽一档。间距放宽后,单位体积的换热面积会下降,要靠增加板片数量把面积补回来,设备和占地跟着变大。所以不是越宽越保险,是按粉尘特性、含湿量和允许的压降一起定出来的。鼓包结构在这里有个附带好处:板片上那些鼓包节点本身就充当支撑点,薄板在冷热两侧大温差下不容易鼓胀变形,通道形状能长期保持等距。
壁温要卡住。 出口风温设计在露点以上 5 到 8℃。宁可少收 10% 的热,也不要让冷凝水持续出现。宽流道板式的优势是壁温分布均匀,不容易出现局部过冷,但前提是设计时算对了。
冷侧进口温度。 逆流布置是对的,逆流能让端部温差做到最小,回收率最高。但冬天冷风只有 -10℃,壁面会被直接拉到露点以下。北方项目常见的做法是冷风先进一小段预热,或者设旁通,低温时段减少冷侧流量。
冲洗和检修。 宽流道板式的板束可以做成一侧可抽出的结构,每年抽出来高压水冲一遍,比在机内冲洗彻底得多。至少要预留:每组通道的冲洗口、底部排液口、箱体 3 到 5 度的倾斜。这些在设计图上就得有,别等堵了再现场开孔。
压差监测和旁通。 进出口各装一个差压变送器,压差从 500 Pa 涨到 1000 Pa 就该安排冲洗。旁通阀必须留,检修时切旁通,烘干线不停产,这个阀门成本不到整机的百分之五。
四、需要提前说清的一件事:节能率到底是多少
很多厂家宣传 "饲料烘干节能 20% 到 30%",那个数字通常把水蒸气冷凝潜热算进去了,用的是喷淋塔或者热泵。像宽流道板式气气换热器这种纯显热交换,实际节能率一般在 5% 到 10%,好一点的工况能到 12%。
这不是缺点,是边界。采购前问清楚对方报的是哪一种口径,就能省掉很多误会。真想要更高回收率,就得上冷凝式或者热泵,但饲料尾气的粉尘会让喷淋系统堵得很快,那是另一套账。
五、一个实际项目的数据
西北一家饲料厂,时产 20 吨颗粒料,烘干线排风量约 30000 m³/h,排风温度 95℃。原来直接排空,冬天排风口的白雾能飘出二十多米。
装了一台全焊接宽流道板式烘干尾气换热器,板间间距 8 mm,316L 板片,逆流布置。冷侧取环境风,从 20℃ 加热到 68℃,回送到烘干机进风口。天然气单耗从每吨料 42 Nm³ 降到 38.5 Nm³,按年产 8 万吨算,一年省天然气约 28 万 Nm³。
设备加管道、保温、安装,总共投入六十万出头,按当地气价算,回收期不到十个月。
运行两年后回访,压差稳定在 900 Pa 上下,每年抽板冲洗一次,两个人半天。排风口的白雾明显短了,冬天车间外的结冰问题也顺带解决了。